

تقوم عملية تصنيع البلاستيك بتحويل مخزون البوليمر إلى مكونات وظيفية ذات أشكال هندسية وملاءمة وخصائص سطحية محددة. على عكس المعادن، يمكن أن تتشوه اللدائن الحرارية تحت قوى التثبيت، وتتراكم حرارة التشغيل وتغير الأبعاد من خلال امتصاص الرطوبة أو اختلاف درجات الحرارة. ولذلك يعتمد الإنتاج الناجح على تنسيق اختيار المواد، وهندسة الأدوات، ومعلمات التصنيع، وعقد العمل والفحص بدلاً من الاعتماد على دقة القطع وحدها.
بالنسبة للمكونات الصناعية، فإن الهدف الهندسي الرئيسي هو تحقيق الأداء الوظيفي والأبعاد المطلوب في ظل ظروف تشغيل محددة. يجب أن يحدد الرسم الأبعاد الحرجة وواجهات التزاوج والتفاوتات ومتطلبات السطح والتعرض البيئي قبل الانتهاء من عملية التصنيع.
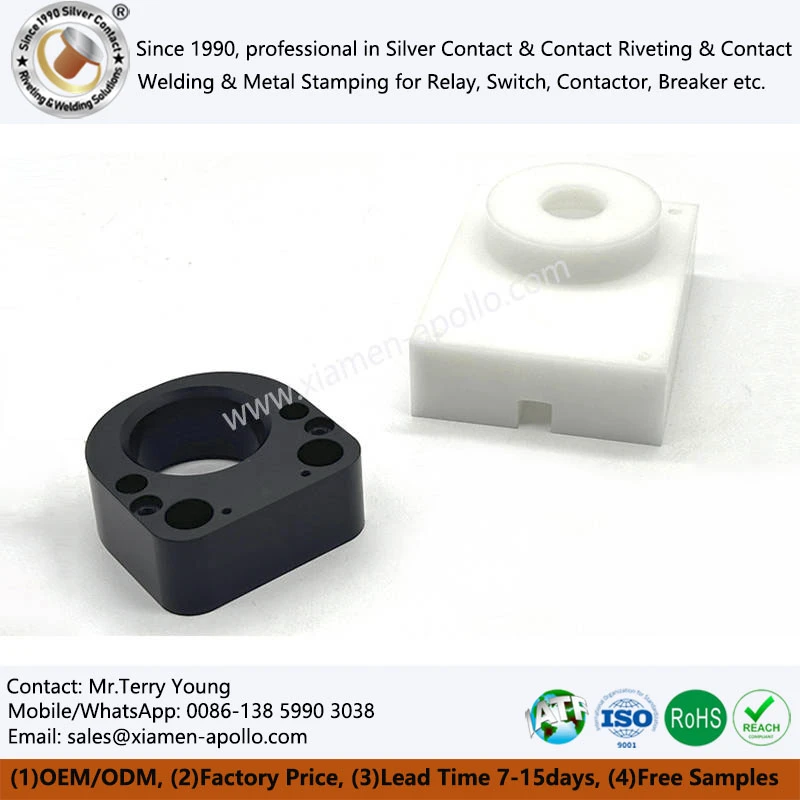
اختيار المواد على أساس ظروف التشغيل
المواد البلاستيكية لطحن CNC: تختلف الدرجات في الصلابة والاحتكاك والمقاومة الكيميائية وحساسية الرطوبة والسلوك الحراري. يمكن أن يؤدي اختيار البوليمر فقط بقوته الاسمية إلى انحراف الأبعاد أو التآكل المبكر أو عدم التوافق مع بيئة العمل.
نظرة خاطفة: المتطلبات الحرارية والميكانيكية
يتم استخدام بولي إيثر إيثر كيتون (PEEK) في المكونات التي تتطلب مزيجًا من القوة الميكانيكية والمقاومة الكيميائية والقدرة على تحمل درجات الحرارة المرتفعة. اعتمادًا على الفئة، تشتمل التطبيقات على البطانات الدقيقة والمكونات العازلة وأجزاء المضخة والتركيبات الميكانيكية.
لا ينبغي التعامل مع درجات PEEK غير المملوءة ودرجات PEEK المعززة على أنها قابلة للتبديل. يمكن أن يؤدي تعزيز الألياف الزجاجية أو ألياف الكربون إلى زيادة الصلابة وتقليل التمدد الحراري في اتجاهات معينة، ولكنه قد يقدم أيضًا سلوكًا متباين الخواص وخصائص مختلفة لتآكل الأدوات.
يجب على المصممين تحديد الدرجة الدقيقة ونوع التعزيز وحالة المخزون. يجب أيضًا تمييز تصنيف درجة الحرارة المنشور للمادة عن درجة حرارة التشغيل المستمر المسموح بها للمكون النهائي تحت الحمل الفعلي والتعرض الكيميائي.
POM: التحكم في الأبعاد والمكونات المنزلقة
يتم اختيار البولي أوكسي ميثيلين (POM)، والذي يطلق عليه عادةً الأسيتال، بشكل متكرر للتروس والبكرات والفواصل وعناصر التوجيه والأجزاء الميكانيكية منخفضة الاحتكاك. إن قابليتها للتصنيع تجعلها مناسبة للمكونات التي تتطلب أبعادًا قابلة للتكرار وأسطحًا ثابتة نسبيًا.
ومع ذلك، يعتمد استقرار الأبعاد على الدرجة المحددة ودرجة الحرارة وهندسة المكونات. يمكن أن تؤدي الجدران الرقيقة والشقوق الضيقة وإزالة المواد غير المتماثلة إلى حدوث تشوه مرتبط بالإجهاد المتبقي. قد يتغير الجزء الذي يلبي متطلبات الأبعاد مباشرة بعد المعالجة أثناء التكييف اللاحق أو موازنة درجة الحرارة.
PPS: المقاومة الكيميائية والعزل الكهربائي
يعتبر كبريتيد البولي فينيلين (PPS) للمكونات التي تتطلب المقاومة الكيميائية واستقرار الأبعاد والعزل الكهربائي. يتم استخدام الدرجات المقواة عندما تكون هناك حاجة إلى زيادة الصلابة أو تقليل التمدد الحراري.
يؤثر نظام التعزيز على قابلية التشغيل الآلي والتشطيب السطحي وسلوك الأبعاد. يمكن أن يؤثر اتجاه الألياف الموروثة من عملية إنتاج المخزون على العلاقة بين الأبعاد المقاسة على طول محاور مختلفة. بالنسبة للمبيتات الدقيقة ومكونات التركيب، يجب التحكم في درجة المادة واتجاه المخزون.
النايلون: مقاومة التآكل وحساسية الرطوبة
يتم استخدام مادة البولي أميد، المعروفة باسم النايلون، في عناصر التآكل والبكرات والبطانات ومكونات ناقل الحركة الميكانيكي. تعتمد ملاءمتها على الدرجة وحمل التشغيل وظروف التشحيم والرطوبة البيئية.
امتصاص الرطوبة يمكن أن يغير الأبعاد والخواص الميكانيكية. بالنسبة لمكونات النايلون ذات الواجهات البينية الملائمة، تكون نتائج الفحص ذات معنى فقط عندما يتم تحديد حالة التكييف وبيئة القياس. لا ينبغي تقييم تسامح الرسم بشكل مستقل عن سلوك الأبعاد المتعلق بالرطوبة للمادة.

عمليات التصنيع باستخدام الحاسب الآلي وآثارها
الخراطة والطحن والحفر
يعتبر الطحن باستخدام الحاسب الآلي مناسبًا للتشكيلات الجانبية والجيوب والفتحات وأسطح التثبيت والأشكال الهندسية المعقدة ثلاثية الأبعاد. إن الخراطة باستخدام الحاسب الآلي مناسبة للأجزاء الأسطوانية والبطانات والأكمام والميزات متحدة المركز. يؤدي الحفر والتثقيب إلى إنتاج ثقوب وواجهات داخلية، في حين يمكن استخدام التوسيع حيث يبرر تشطيب الثقب المحدد ومتطلبات الأبعاد العملية الإضافية.
يجب أن يعكس مسار العملية الشكل الهندسي والمسندات الوظيفية للمكون. على سبيل المثال، يمكن أن يؤدي تصنيع التجويف الدقيق قبل إنشاء سطح مرجعي مستقر إلى زيادة صعوبة تحديد الموقع والفحص لاحقًا.
هندسة الأداة وقطع الحرارة
تتطلب معالجة البوليمر التحكم في قوى القطع وتوليد الحرارة. يجب أن توفر الأدوات إزالة فعالة للرقائق وهندسة قطع مناسبة للبوليمر المحدد. يمكن للأدوات الباهتة أن تزيد من الاحتكاك، وتنتج جودة سطحية رديئة، وتلين المادة المحلية من خلال تراكم الحرارة.
قد تؤدي التغذية المفرطة أو قوة القطع إلى كسر الحافة أو نتوءات أو تشوه مرن أثناء التشغيل الآلي. على العكس من ذلك، يمكن أن تؤدي ظروف القطع غير المناسبة إلى الاحتكاك بدلاً من الإزالة الفعالة للرقاقة. ويجب تحديد المعلمات الصحيحة لدرجة المادة والأداة وهندسة الميزات وإعداد الماكينة.
يجب تقييم طرق التبريد من حيث توافق المواد وعواقب الأبعاد. إن استخدام المبرد ليس مفيدًا تلقائيًا لكل بوليمر أو مكون.
ميزات العمل والجدار الرقيق
يعتبر مخزون البوليمر بشكل عام أكثر توافقًا من المخزون المعدني. قد يؤدي ضغط التثبيت المفرط إلى تشويه قطعة العمل، مما يتسبب في اختلاف الأبعاد المقاسة في حالة التثبيت عن تلك المقاسة بعد التحرير.
تعتبر الجدران الرقيقة والمقاطع الطويلة غير المدعومة والأضلاع الضيقة حساسة بشكل خاص للتشوه. يجب أن تقوم التركيبات المناسبة بتوزيع قوى التثبيت ودعم قطعة العمل بالقرب من منطقة القطع دون إعاقة الوصول إلى الأداة.
حيث تسمح الهندسة، يمكن فصل الآلات الخام والتشطيب. وهذا يسمح لبعض الضغوط الناجمة عن الآلات بالاسترخاء قبل اكتمال الأبعاد الحرجة. يعتمد التسلسل المطلوب على المادة وحالة المخزون وهندسة المكونات ومواصفات التسامح.

دقة الأبعاد وإدارة التسامح لأجزاء الخراطة البلاستيكية CNC
الدقة ليست قدرة آلة واحدة. إنها نتيجة لنظام التصنيع والقياس الكامل، بما في ذلك تنوع المخزون، ومدة العمل، وحالة الأداة، ودرجة الحرارة، وتحديد موضع الماكينة وتقنية الفحص.
بالنسبة للمكونات البلاستيكية المُشكَّلة، يجب تعيين متطلبات التسامح وفقًا للوظيفة. قد يتطلب تجويف تحديد الموقع أو المقعد المحمل أو واجهة التزاوج تحكمًا أكثر صرامة من المظهر الخارجي غير الوظيفي. يمكن أن يؤدي تطبيق نفس التسامح الصارم على كل ميزة إلى زيادة وقت المعالجة وتكاليف الفحص دون تحسين أداء التجميع.
تساعد الممارسات التالية في إنشاء عملية خاضعة للرقابة:
- تحديد المسندات الوظيفية:قم بإحالة الأبعاد الحرجة إلى الأسطح التي تحدد موضع التجميع الفعلي.
- تحديد التفاوتات حسب الميزة:فصل النوبات الحرجة عن الأبعاد العامة والأسطح غير الوظيفية.
- التحكم في بيئة القياس:اسمح للجزء ومعدات القياس بالوصول إلى درجة حرارة مناسبة وموثقة قبل الفحص.
- حساب السلوك المادي:تقييم امتصاص الرطوبة والتمدد الحراري واتجاه التعزيز وتخفيف الضغط حيثما كان ذلك مناسبًا.
- التحقق بعد فك التثبيت:فحص المكون النهائي في ممثل الدولة للاستخدام المقصود وشروط القبول.
يجب أن تحدد خطة فحص الأبعاد أداة القياس والدقة والطريقة وحدود القبول وتكرار أخذ العينات. يمكن اختيار آلات القياس الإحداثية والميكرومترات المعايرة ومقاييس التجويف وغيرها من الأدوات المناسبة وفقًا للهندسة المميزة وعدم اليقين في القياس المطلوب.
استشر مهندسينا الكهربائيين اليوم
تشطيب السطح والنتوءات وجودة الحواف للأجزاء البلاستيكية المخصصة
تؤثر جودة السطح على الختم والاحتكاك المنزلق والاتصال بين أجزاء التزاوج وتشكيل فجوات التجميع. يجب تحديد اللمسة النهائية المطلوبة وفقًا للوظيفة وليس المظهر وحده.
يمكن أن يظهر على السطح المُشكَّل تمزقًا أو علامات ثرثرة أو ذوبانًا موضعيًا أو تعرضًا للألياف عندما تكون ظروف القطع غير مناسبة. قد تظهر البوليمرات المقواة خصائص سطحية مختلفة عن الدرجات غير المملوءة لأن أداة القطع تتفاعل مع كل من مصفوفة البوليمر والتعزيز.
يجب أن يؤدي إزالة الأزيز إلى إزالة المواد غير المرغوب فيها دون تغيير الحواف الوظيفية أو تقليل الأبعاد الحرجة. عندما تكون هناك حاجة إلى حواف حادة للتجميع أو الختم، يجب أن يميز الرسم هندسة الحافة المتعمدة عن نتوءات غير قابلة للتحكم.
يجب تحديد قيم خشونة السطح فقط عند الضرورة للوظيفة المقصودة. إذا كانت الخشونة معيار قبول حاسم، فيجب أن تحدد خطة الرسم أو الفحص طريقة القياس وشروط التقييم.
ضمان الجودة بدءًا من المخزون الخام وحتى المكونات البلاستيكية المصنعة آليًا
تبدأ العملية القابلة للتكرار بتحديد المواد وإمكانية تتبعها. يجب أن يربط سجل الفحص المخزون المستلم بالأجزاء النهائية ووثائق الإنتاج ذات الصلة.
يتضمن التسلسل العملي لمراقبة الجودة ما يلي:
- التحقق من المواد الواردة:قم بتأكيد درجة البوليمر المحددة وأبعاد المخزون ووثائق المورد.
- فحص المادة الأولى:التحقق من الأبعاد الحرجة وعلاقات المسند والثقوب والفتحات والواجهات مقابل الرسم المعتمد.
- التفتيش أثناء العملية:ميزات الشاشة عرضة لتآكل الأدوات، أو الانجراف الحراري، أو تشوه قطعة العمل.
- فحص الأبعاد النهائي:التحقق من الخصائص المحددة باستخدام أدوات معايرة ومعايير القبول الموثقة.
- التفتيش البصري والسطحي:فحص النتوءات والشقوق والرقائق وتغير اللون وعلامات الأدوات والعيوب الأخرى المحددة.
- تحديد الكمية والسجلات:الحفاظ على الروابط بين دفعات المواد ومجموعات الإنتاج ونتائج الفحص.
عندما يكون التحكم في العملية الإحصائية مناسبًا، يجب حساب مؤشرات القدرة من مجموعة بيانات مناسبة تم جمعها في إطار عملية مستقرة. لا توضح مواصفات الموضع الاسمي للآلة وحدها أن عملية الإنتاج يمكن أن تلبي دائمًا تفاوت الرسم.

خاتمة
يعتمد أداء مكون البوليمر المُشكَّل باستخدام الحاسب الآلي على التفاعل بين خصائص المادة واستراتيجية التصنيع والتحكم في الأبعاد وظروف التشغيل. يقدم كل من PEEK وPOM وPPS والنايلون مجموعات مختلفة من الصلابة وسلوك التآكل والمقاومة الكيميائية واستجابة الأبعاد. يجب أن يبدأ الاختيار بالمتطلبات الوظيفية ويستمر خلال تخطيط العملية والفحص والتحقق من صحة التجميع.
لهندسة البلاستيك أجزاء التصنيع باستخدام الحاسب الآلييبدأ الإنتاج الموثوق به برسم معتمد ودرجة مادة محددة بوضوح ومعايير قبول قابلة للقياس. تسمح هذه المدخلات لفرق التصنيع بتقييم جدوى التصنيع وتحديد مخاطر التسامح ووضع خطة فحص قبل بدء الإنتاج التسلسلي.
قم بإعداد إصدار الإنتاج التالي الخاص بك من خلال مراجعة هندسية قائمة على الرسم: أرسل ملفات CAD ومواصفات المواد والطلب السنوي والتفاوتات الحرجة الآن لتأكيد جدوى التصنيع ومتطلبات الفحص والقدرة الإنتاجية قبل الالتزام بالطلب.
اتصل بنا
