

من بين مجموعة واسعة من المواد المعدنية الصناعية، يحتل الشريط النحاسي الأرجواني T2 (نقاوة 99.9%) العرش بقوة باعتباره "ملك" المواد الموصلة الصناعية، وذلك بفضل موصليته الكهربائية العالية بشكل استثنائي-التي تتجاوز 100% IACS. ومع ذلك، اكتشف العديد من المتخصصين والمهندسين في مجال المشتريات عمليًا أنه على الرغم من مواصفاتها التي لا تشوبها شائبة، فإن هذه المادة تثبت أنها "مزاجية" بشكل ملحوظ أثناء المعالجة-التي تتميز بمعدلات خردة عالية، وصعوبة التحكم في الأبعاد، وقابلية تعرض السطح للتلف. وهذا ليس عيبًا متأصلًا في جودة المادة، ولكنه نتيجة للخصائص الفيزيائية الفريدة للنحاس الأرجواني T2. لإتقان هذه "المادة الحساسة" بشكل فعال، يجب على المرء أن يكتسب فهمًا عميقًا لـ "مزاجها" من المنظور المزدوج لعلم المواد وتكنولوجيا المعالجة، بينما يتقن في نفس الوقت التقنيات الصحيحة للختم والتصنيع الدقيق.
السبب وراء احتلال الشريط النحاسي الأرجواني T2 مثل هذا الموقع المحوري في المحولات ولفائف المحركات والكابلات عالية التردد- يكمن في مقاومته الكهربائية المنخفضة بشكل استثنائي وموصليته الحرارية المتميزة. في حين أن الفضة تحتل المرتبة الأولى في التسلسل الهرمي للمعادن الموصلة، فإن تكلفتها الباهظة تجعل اعتمادها على نطاق واسع غير عملي؛ وبالتالي، يظهر النحاس باعتباره الخيار الأكثر-فعالية من حيث التكلفة. في تصنيع الأجزاء المختومة من النحاس الكهربائي -عالية الدقة، تضمن النقاء العالي لنحاس T2 الحد الأدنى من فقدان الطاقة وتوليد الحرارة أثناء نقل التيار، وبالتالي بمثابة الأساس الأساسي لضمان الأداء المستقر للمكونات الإلكترونية. ومع ذلك، فإن هذا النقاء العالي جدًا يعني أيضًا حساسية شديدة للشوائب؛ فحتى إدخال كميات ضئيلة من المعادن الأجنبية-مثل الحديد أو السيليكون-يمكن أن يؤدي إلى انخفاض حاد في التوصيل الكهربائي.
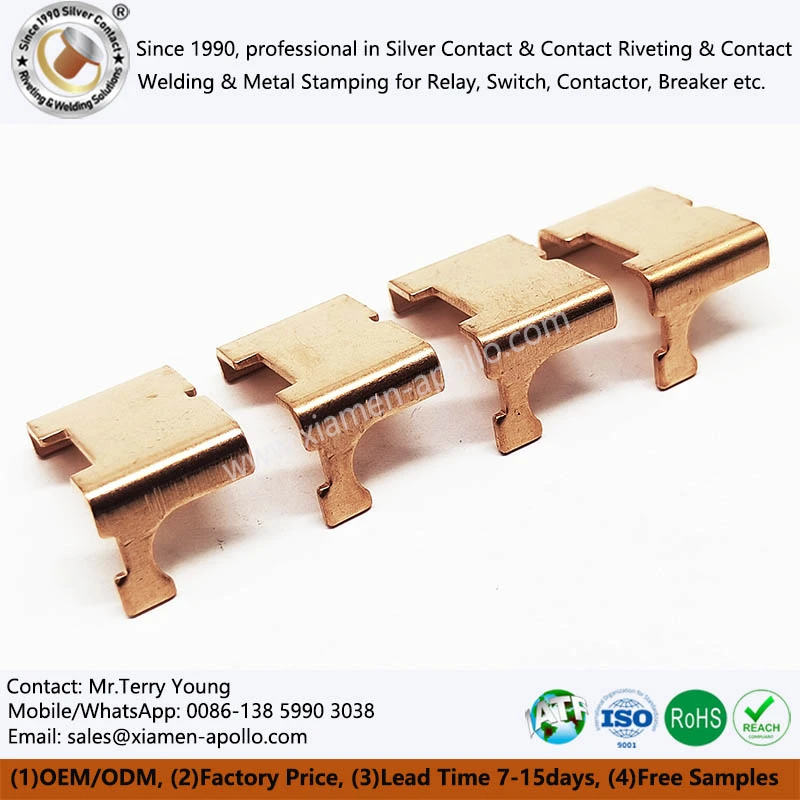
عادةً ما يتم توفير شريط النحاس الأرجواني T2 في الحالة الملدنة (درجة حرارة O-)، ويمتلك صلابة تبلغ 60-70 فولت فقط وملمس ناعم للغاية. لدى الكثير من الناس فكرة خاطئة مفادها أن المواد اللينة أسهل في المعالجة؛ ومع ذلك، في عمليات ختم النحاس الفعلية، يمكن للمواد اللينة بشكل مفرط أن تزيد من صعوبة الحفاظ على دقة الأبعاد. نظرًا للليونة واللدونة الاستثنائية، فإن النحاس الأرجواني T2 معرض بشدة لـ "الارتداد" أثناء الختم، مما يتسبب في انحراف أبعاد المنتج النهائي عن تصميم القالب. علاوة على ذلك، فإن طبيعته الناعمة واللاصقة تجعله عرضة "لالتصاق الأداة" أثناء القطع أو الختم-وهي ظاهرة لا تؤثر فقط على تشطيب السطح ولكنها تسرع أيضًا من تآكل القالب. ونتيجة لذلك،-تتطلب خدمات ختم النحاس المخصصة عالية الجودة في كثير من الأحيان ضبطًا دقيقًا للغاية-لخلوص القالب، والحدة المتطورة، وسرعات الختم.
أثناء عملية التصنيع، يواجه شريط النحاس الأرجواني T2 خطر "تصلب العمل" غير المنضبط. مع زيادة معدل التشوه أثناء عمليات العمل الباردة-مثل الختم أو السحب العميق-ترتفع صلابة النحاس T2 بسرعة، بينما تنخفض اللدونة بشكل حاد. عادة، بمجرد أن يصل معدل التشوه البارد إلى 20%-30%، تصبح معالجة التلدين المتوسطة إلزامية؛ الفشل في القيام بذلك يجعل المادة عرضة للتشقق بشكل كبير أثناء المعالجة اللاحقة. وهذا يستلزم أن يقوم المهندسون، عند تصميم سير عمل العملية لمكونات ختم النحاس، بالتخطيط بعناية لمراحل التلدين. تعمل هذه المراحل على تخفيف الضغوط الداخلية الناجمة عن تصلب العمل واستعادة مرونة المادة، وبالتالي ضمان التنفيذ الناجح لعمليات السحب العميق اللاحقة أو عمليات الثني المعقدة.
وبعيدًا عن تحديات المعالجة الفيزيائية هذه، فإن النحاس الأرجواني T2 يكون أيضًا عرضة بدرجة كبيرة لـ "التقصف الهيدروجيني" (أو "مرض الهيدروجين"). أثناء عمليات مثل التخليل أو الطلاء الكهربائي أو اللحام بدرجة حرارة عالية-، يمكن لذرات الهيدروجين أن تنتشر بسهولة وتتغلغل بعمق في مصفوفة النحاس. إذا تم التحكم في عملية الخبز اللاحقة لإزالة الهيدروجين- بشكل غير صحيح، فإن الهيدروجين الذي تخلل المادة سوف يتفاعل مع كميات ضئيلة من الأكسجين داخل النحاس لتكوين بخار الماء. يؤدي هذا إلى توليد شقوق صغيرة داخل المادة الداخلية، مما يجعلها هشة ومتكسرة بعد فترة من التخزين-وهي ظاهرة تُعرف باسم "التشقق الموسمي". وبالتالي، عند تصنيع مكونات النحاس المختومة للتطبيقات الكهربائية-حيث تكون متطلبات الموثوقية عالية بشكل استثنائي-يجب على الشركات المصنعة التحكم بشكل صارم في معلمات عملية التخليل الحمضي وتنفيذ معالجات صارمة لإزالة الهيدروجين-للقضاء تمامًا على هذا الخطر المحتمل.
لمنع التلوث بالمعادن المتباينة وضمان دقة المعالجة، فإن قطع وختم شرائط النحاس الأحمر T2 يفرض متطلبات صارمة على معدات التصنيع. نظرًا للنعومة النسبية للنحاس، فإن استخدام أدوات القطع الفولاذية القياسية للتقطيع يمكن أن يؤدي بسهولة إلى دمج جزيئات الحديد الدقيقة في سطح شريط النحاس؛ وهذا لا يؤثر على جودة السطح فحسب، بل يضعف أيضًا التوصيل الكهربائي بشدة. لذلك، يجب أن تكون خطوط الإنتاج الاحترافية لشرائط النحاس المختومة مجهزة بشفرات قطع مصنوعة من مواد كربيد أو سيراميك. علاوة على ذلك، لمنع رقائق النحاس من الالتصاق بالأدوات، تتطلب قوالب الختم عادةً حواف قطع حادة بشكل استثنائي، إلى جانب التشحيم والتبريد المناسبين، لتحقيق تأثير قص نظيف ودقيق.
عندما يتعلق الأمر باختيار سيناريوهات التطبيق، فإن شريط النحاس الأحمر T2 ليس حلاً عالميًا. إنها مناسبة جدًا لتصنيع أسلاك المكونات الإلكترونية، والمنفاخ، والمشتتات الحرارية-العميقة، والتحف الفنية المتنوعة. ومع ذلك، في السيناريوهات التي تتطلب مرونة عالية، أو قوة عالية، أو مقاومة عالية للتآكل-مثل النوابض، أو-مكونات هيكلية عالية القوة، أو-منزلقات مقاومة للتآكل-، يكون النحاس الأحمر T2 غير مناسب على الإطلاق؛ في مثل هذه الحالات، يجب اختيار سبائك النحاس البديلة مثل نحاس البريليوم أو برونز الفوسفور بدلاً من ذلك. بالنسبة إلى التجميعات المعقدة التي تتطلب توازنًا بين التوصيل الكهربائي والمرونة-مثل وصلات زنبركية ختم النحاس للمفاتيح الكهربائية-يتطلب تحقيق توازن الأداء هذا غالبًا عمليات عمل باردة- محددة أو اختيار سبائك نحاس متخصصة.
تتضمن المعالجة الدقيقة للنحاس الأحمر T2 أيضًا تقنيات ثني وربط معقدة. عند تصنيع أجزاء ختم النحاس المضغوطة والمثنية والمنضمة، فإن الليونة العالية للمادة تجعل من الصعب التنبؤ بزوايا الزنبرك عند الانحناءات؛ وبالتالي، غالبًا ما تكون هناك حاجة لتجارب متعددة للقالب لتحسين-ضبط زوايا القالب. علاوة على ذلك، أثناء تشكيل الهياكل المعقدة-مثل -الأختام المعدنية ذات الشكل المتقاطع-يعد توحيد تدفق المواد أمرًا بالغ الأهمية؛ حتى الانحراف الطفيف يمكن أن يؤدي إلى ترقق موضعي أو حتى تشقق، مما يشكل تحديات كبيرة لعملية تصميم القالب فيما يتعلق بتحليل التدفق وتخطيط العملية.

نظرًا لأن الصناعة الحديثة تتطلب-دقة متزايدة في المكونات، فإن الطلب على الأجزاء المعدنية النحاسية المختومة المخصصة من مصنع OEM-آخذ في الارتفاع. لا تتطلب أختام النحاس عالية الجودة- تفاوتات الأبعاد التي يتم التحكم فيها على مستوى الميكرون فحسب، بل تتطلب أيضًا أسطحًا خالية من النتوءات والمسافات البادئة والأكسدة. وهذا يتطلب أن يتم تجهيز الشركات المصنعة بمقاييس الطيف-القراءة المباشرة، وآلات اختبار الشد، و-معدات الكشف عن عيوب التيار الدوامي عالية الدقة لإجراء عمليات فحص شاملة-تغطي نقاء المواد الخام، والخواص الميكانيكية، والشقوق الداخلية في المنتجات النهائية-وبالتالي ضمان أن كل دفعة من المكونات النحاسية المختومة التي تم تسليمها تلبي معايير الصناعة الصارمة.
في تطبيقات التوصيلات الكهربائية المحددة، يتم استخدام العمليات المركبة التي تشتمل على النحاس ومعادن أخرى-مثل طلاء الفضة فوق النحاس-بشكل متكرر. تجمع هذه التقنية بين الموصلية الكهربائية العالية للنحاس ومقاومة الفضة الفائقة للأكسدة والانحناء الكهربائي. عند ختم هذه المواد المركبة، يجب توخي الحذر الشديد لحماية طلاء السطح من التلف. يجب تحسين التشطيبات السطحية للقالب وظروف التشحيم أثناء عملية الختم لمنع تقشير الطلاء أو نقله، وبالتالي ضمان أن الأجزاء المخصصة المصنوعة من النحاس المختوم تحافظ على أداء تلامس استثنائي طوال فترة الخدمة الطويلة-.
باختصار، في حين أن شريط النحاس الكهربائي T2 يمكن أن يكون مادة حساسة في التعامل معها، بمجرد فهم خصائصها الفيزيائية تمامًا وتطبيق تقنيات المعالجة الصحيحة، فإنها تصبح أصلًا لا غنى عنه في الصناعة الكهربائية. سواء كان الأمر يتعلق بإنتاج ختم النحاس الأساسي أو التصنيع المعقد لأجزاء ختم قضبان النحاس المخصصة وثنيها وتوصيلها، فإن الشركات المصنعة تتطلب أساسًا عميقًا في علم المواد وخبرة رائعة في معالجة القوالب. يمكن فقط للمصنعين الذين يفهمون النحاس والعمليات المرتبطة به حقًا إطلاق العنان لإمكانات النحاس T2، مما يوفر للعملاء حلول توصيل كهربائي آمنة وموثوقة وعالية الكفاءة.
إذا كنت تبحث عن الجودة العالية-.أجزاء من النحاس المضغوط والمختوم، من فضلك لا تتردد في الاتصال بنا. فريقنا الهندسي على استعداد لتزويدك-بحل شامل-بدءًا من اختيار المواد وتطوير القوالب وحتى تصنيع المنتج النهائي-لمساعدة منتجاتك على تحقيق الأداء المتميز.
اتصل بنا
