

في تجميع المعدات الكهربائية وتركيب الأسلاك، تعمل البراغي الطرفية كمثبتات مهمة تضمن استمرارية الدائرة المستقرة؛ ومع ذلك، فهي أيضًا المكونات الأكثر عرضة لأخطاء التثبيت. تعتمد أطراف تثبيت الأسلاك من النوع - اللولبي على آلية ربط المسمار الميكانيكية - لتأمين الأسلاك. وتحدد جودة تركيبها-وتحديدًا الالتزام بالإجراءات الصحيحة-مباشرة مقاومة ملامسة الدائرة، واستقرار تشغيل المعدات، ومستويات السلامة الكهربائية، مما يجعل هذه خطوة حاسمة تتطلب رقابة صارمة أثناء التركيبات الكهربائية.
يعد تصميم الكتل الطرفية القياسية من النوع -سليمًا علميًا وعمليًا للغاية، مما يجعلها قابلة للتطبيق على نطاق واسع عبر أنواع مختلفة من معدات التحكم الكهربائية. توفر هذه المحطات السلكية اللولبية المجمعة مسبقًا - درجة عالية من التكامل وتعدد الاستخدامات. يتكون التجميع من مسمار، وكتلة تثبيت سلكية، وقاعدة عازلة؛ يؤدي تشديد المسمار إلى توليد ضغط ميكانيكي يدفع كتلة التثبيت إلى تثبيت الموصل بإحكام، وبالتالي إنشاء مقاومة منخفضة-، ووصلة كهربائية مستقرة للغاية ومناسبة للأنظمة الكهربائية الصناعية والمدنية التي تتطلب تشغيلًا مستمرًا وطويل الأمد-.
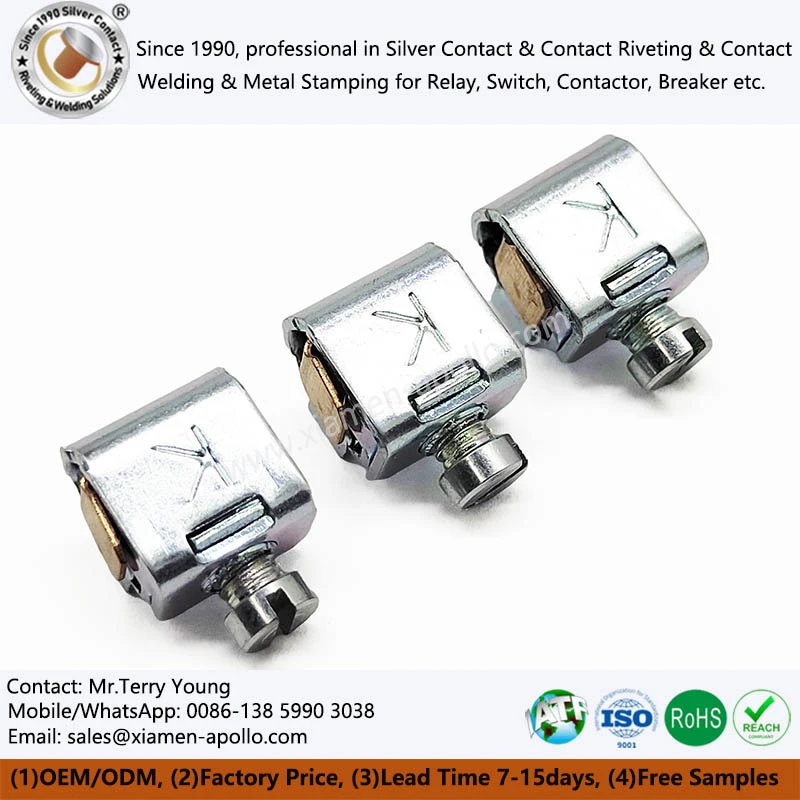
يعد إعداد سلك التثبيت -مسبقًا أمرًا أساسيًا لمنع حدوث أعطال في المستقبل؛ على وجه التحديد، تتطلب المحطات اللولبية Cage Clamp دقة عالية فيما يتعلق بدقة الأسلاك. أثناء التثبيت، يجب التحكم بدقة في طول تجريد السلك استنادًا إلى المواصفات الطرفية، مع تمديد الطول المكشوف بمقدار 1-2 مم خلف عمق لوحة التثبيت لضمان تثبيت الموصل وتثبيته بالكامل. يجب أن تكون الأسلاك الدقيقة المجدولة ملتوية بإحكام مسبقًا؛ إذا لزم الأمر، يجب وضع طبقة رقيقة من اللحام (أقل من 0.5 مم) لمنع الخيوط السائبة أو ضعف الاتصال. عند ثني الأسلاك الصلبة، يجب أن يتجاوز نصف قطر الانحناء ثلاثة أضعاف قطر السلك لتجنب تركيزات الضغط التي قد تسبب الكسر.
يعد الإدخال الدقيق للسلك أمرًا بالغ الأهمية لضمان جودة الاتصال. يجب اتباع الإجراءات القياسية لجميع عمليات التركيب الطرفية المتكاملة، حيث تتطلب المحطات الطرفية المجمعة مسبقًا -دقة محاذاة صارمة. يجب أن يتحقق القائمون على التركيب من اتجاه الإدخال مقابل علامات قطبية L وN وPE الخاصة بالجهاز لمنع حدوث أخطاء مثل القطبية المعكوسة أو التوصيلات ذات الطور المختلط والمحايد. يجب دفع الأسلاك بالكامل إلى أسفل لوحة التثبيت، مع تحديد طول الموصل المكشوف بأقل من 1 مم؛ بالإضافة إلى ذلك، يجب استخدام ميزات "poka-yoke" (تصحيح الأخطاء-)-مثل الفتحات ذات الشكل الفريد أو ترميز الألوان- لمنع المحاذاة غير الصحيحة عند المصدر.
تعد عملية ربط المسمار هي الخطوة الأكثر أهمية في سير عمل التثبيت، حيث أن الربط غير المناسب هو السبب الرئيسي لتلف الأطراف وارتفاع درجة حرارة الدائرة. يلزم إجراء -عملية ربط متعددة الخطوات لمجموعات المشبك الطرفي اللولبي المثبت مسبقًا-. في البداية، يجب إدارة المسمار بلطف باليد حتى يلامس السلك؛ بمجرد تأكيد المحاذاة، يجب أن يتم ربطها يدويًا-بدورتين أو ثلاث لفات لتثبيتها في مكانها. بعد ذلك، يجب استخدام أداة عزم الدوران لربط المسمار إلى عزم الدوران المحدد -عادةً 0.8 نيوتن · متر للمحطات الصغيرة القياسية -التوقف فورًا عند الوصول إلى القيمة المحددة لمنع الضرر الناتج عن التشديد الزائد-. بالنسبة للمحطات التي تحتوي على براغي متعددة مرتبة جنبًا إلى جنب-بجانب-، يجب استخدام نمط ربط متقاطع (قطري) لضمان التوزيع المتساوي للضغط.
أثناء التشديد، يجب تجنب الأخطاء الصناعية الشائعة؛ يُحظر تمامًا استخدام القوة المفرطة وتعديلات الأدوات، نظرًا للهيكل الدقيق وقوة الضغط المحدودة لأطراف المشبك اللولبي المتكاملة. يحظر استخدام المقابس الممتدة أو القوة المفرطة عند ربط البراغي؛ يمكن أن تؤدي مثل هذه الممارسات بسهولة إلى تجريد الخيوط أو تشوه المكونات المعدنية الطرفية أو تشقق القاعدة العازلة. لا تؤثر هذه المشكلات على استقرار الاتصال فحسب، بل تؤدي أيضًا إلى مخاطر تتعلق بالسلامة-مثل الدوائر القصيرة والتسرب الكهربائي-وتقصير عمر خدمة المكونات الكهربائية.
عند تركيب أطراف التوصيل في البيئات الخارجية أو شديدة التآكل، يجب مراعاة معايير التثبيت وتوافق المواد. تتميز المشابك الطرفية بمسامير فولاذية مجلفنة توفر مقاومة ممتازة للتآكل، مما يجعلها مناسبة لظروف التشغيل القاسية. حتى عند استخدام أطراف توصيل -عالية الجودة ومقاومة للتآكل-، يعد الالتزام الصارم بإجراءات التثبيت أمرًا ضروريًا. يلزم تنظيم السلك بشكل سليم وإحكام ربطه بشكل دقيق لمنع الوصلات السائبة أو دخول الرطوبة-مما قد يؤدي إلى تفاعل متسلسل من حالات الفشل، مثل الأكسدة المتسارعة وزيادة مقاومة التلامس-وبالتالي ضمان التشغيل المستقر على المدى الطويل- للدوائر في البيئات المعقدة.

يعد الفحص الشامل بعد التثبيت خطوة نهائية حاسمة، حيث يحدد بشكل فعال العديد من عيوب التثبيت الكامنة. تشتمل إجراءات ما بعد-التركيب على فحوصات بصرية لمظهر الكتلة الطرفية للمشبك اللولبي وتعرض الأسلاك، متبوعة بعمليات تحقق متعددة-مثل اختبارات السحب، واختبارات المقاومة، واختبارات العزل-للتأكد من أن مقاومة التلامس أقل من أو تساوي 0.5 متر أوم ومقاومة العزل أكبر من أو تساوي 100 ميجا أوم، وبالتالي ضمان الامتثال الكامل لمعايير جودة الأسلاك. بشكل عام، يعد الالتزام الصارم بمواصفات التثبيت للكتل الطرفية من النوع -البرغي وتجنب الأخطاء الشائعة أمرًا أساسيًا لضمان التشغيل الآمن والمستقر وطويل الأمد- للأنظمة الكهربائية.
لا تتردد في الاتصال بنا للحصول على مواصفات عزم الدوران للتثبيت، وإجراءات التثبيت الموحدة، ونصائح استكشاف الأخطاء وإصلاحهاكتلة محطة المشبك المسمار; نحن على استعداد لتقديم التوجيه الفني المهني بشأن التجميع الكهربائي.
اتصل بنا
